Artykuł sponsorowany
Jak układ chłodzenia i serwisowalność formy wtryskowej wpływają na koszty serii i przestoje
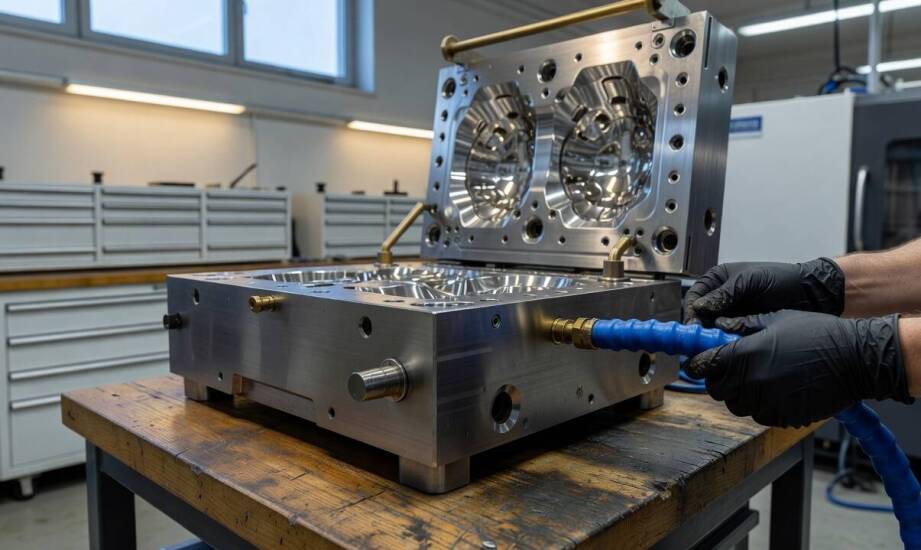
Planowanie długiej serii produkcyjnej w branży przetwórstwa tworzyw sztucznych często zaczyna się od poszukiwania najtańszego narzędzia. Decyzja oparta wyłącznie na początkowej cenie zakupu bywa jednak niezwykle zwodnicza. Forma wtryskowa, która wydaje się bardzo ekonomiczna na etapie składania zamówienia, z czasem zaczyna generować ogromne koszty ukryte. Przedłużające się cykle maszyn, niespodziewane przestoje techniczne i konieczność wprowadzania ciągłych korekt wymiarowych wyprasek szybko pochłaniają początkowe oszczędności. Ostateczna rentowność całego przedsięwzięcia zależy bezpośrednio od parametrów inżynieryjnych ukrytych wewnątrz bloku stali. Właściwie przemyślana i precyzyjnie wykonana konstrukcja zapewnia bezawaryjną pracę wtryskarki przez wiele lat ciągłej eksploatacji.
Jak układ chłodzenia i odpowietrzenie wpływają na stabilność cyklu
Proces formowania detali z polimerów termoplastycznych opiera się na ciągłym dostarczaniu i błyskawicznym odbieraniu ciepła. Kanały chłodzące wywiercone w gnieździe formującym odpowiadają średnio za 50 do 80 procent całkowitego czasu cyklu produkcyjnego. Tradycyjne układy chłodzenia oparte na prostych, krzyżujących się liniach często nie potrafią dotrzeć do najcieńszych przekrojów skomplikowanej wypraski. Zastosowanie chłodzenia konformalnego, które dzięki drukowi 3D z metalu dokładnie podąża za krzywizną detalu, skraca czas stygnięcia tworzywa nawet o 20–35 procent. Równomierne i agresywne odprowadzanie temperatury skutecznie zapobiega wewnętrznym naprężeniom skurczowym w bryle plastiku. Eliminacja tak zwanych gorących punktów bezpośrednio ogranicza ryzyko powstawania nieestetycznych deformacji oraz zapadnięć na widocznych powierzchniach produktu.
Drugim krytycznym elementem rzutującym na wydajność pozostaje sprawne wyprowadzanie gazów z gniazda. Szybko wtryskiwane pod dużym ciśnieniem tworzywo błyskawicznie wypycha powietrze, które musi znaleźć bezpieczne ujście przed całkowitym wypełnieniem pustej przestrzeni. Odpowietrzenie narzędzia realizuje się poprzez nacinanie precyzyjnych rowków o głębokości od 0,01 do 0,02 milimetra. Ich przemyślane umiejscowienie na samym końcu drogi przepływu zapobiega uwięzieniu powietrza i wystąpieniu szkodliwego efektu Diesla. Samozapłon wysoce sprężonego gazu powoduje natychmiastowe miejscowe przypalenia materiału oraz tworzy niedolewy na krawędziach. Skrupulatnie zaprojektowany system wentylacji podziału utrzymuje powtarzalną jakość kolejnych partii i zauważalnie zmniejsza ostateczny odsetek produkcyjnych braków.
Dobór materiałów, mechanizmy dodatkowe i uzgodnienia przed próbą formy
Trwałość narzędzia wykorzystywanego w produkcji wielkoseryjnej wynika bezpośrednio z twardości zastosowanych stopów metali. Wybór odpowiedniego gatunku stali warunkuje naturalną odporność bloków formujących na nieustanne wycieranie przez płynące tworzywo. Popularna stal narzędziowa P20, dostarczana do frezowania w stanie wstępnie hartowanym do poziomu 28–34 HRC, wystarcza do bezawaryjnej realizacji 300 do 500 tysięcy cykli przy przetwarzaniu standardowych polimerów. Twardsze żywice wzmacniane ciętym włóknem szklanym wymagają znacznie solidniejszej bazy. W takich projektach wykorzystuje się stal H13 o twardości podniesionej do 48–52 HRC, która bezpiecznie znosi obciążenie mechaniczne przekraczające milion wtrysków. Zastosowanie dodatkowego azotowania gazowego lub starannego polerowania powierzchni roboczych dodatkowo hamuje procesy degradacji ściernej.
Zaawansowane mechanizmy wewnętrzne komplikują fizyczną budowę matrycy, ale w ogólnym rozrachunku mocno usprawniają samą produkcję. Wprowadzenie ruchomych suwaków bocznych i skosów umożliwia płynne odlewanie skomplikowanych podcięć montażowych bez niszczenia detalu przy wyrzucaniu. Z kolei zaawansowane systemy gorącokanałowe eliminują od 15 do nawet 30 procent marnowanego tworzywa pochodzącego z zimnych kanałów wlewowych. Utrzymanie uplastycznionego polimeru w wysokiej temperaturze aż do samego punktu wtrysku skraca czas każdego cyklu o kolejne 10–25 procent, ponieważ system dystrybucji nie wymaga już osobnego stygnięcia. Brak twardych, przypiętych wlewków zdejmuje też z operatorów wtryskarek obowiązek ręcznego odcinania i czasochłonnej segregacji odpadów.
Wdrożenie skomplikowanego i kosztownego oprzyrządowania wymaga precyzyjnych ustaleń inżynieryjnych jeszcze przed wykonaniem pierwszych testów. Dokumentacja projektowa przesyłana do narzędziowni musi zawierać trójwymiarowy model detalu zapisany w uniwersalnym formacie STEP. Niezbędne jest twarde określenie dopuszczalnych tolerancji wymiarowych, które zazwyczaj wynoszą ±0,1 milimetra dla produktów typowo komercyjnych oraz ±0,05 milimetra w krytycznych elementach precyzyjnych. Dokładna znajomość fizycznych właściwości wybranego granulatu oraz planowanego rocznego wolumenu pozwala konstruktorom prawidłowo symulować zachowanie płynnego materiału wewnątrz chłodnej matrycy.
Łatwy dostęp do podzespołów ulegających ciągłemu tarciu decyduje o opłacalności wieloletnich projektów przemysłowych. Zakamienione osadami kanały chłodzące lub mocno wytarte sworznie wypychaczy szybko wymuszają nieplanowane zatrzymania linii produkcyjnych. Konstrukcje oparte na sprawdzonych, znormalizowanych elementach prowadzących, takich jak certyfikowane części systemu Meusburger, pozwalają na bezproblemową wymianę zużytych detali bez konieczności ściągania całego narzędzia z maszyny. W przypadku wystąpienia poważniejszych uszkodzeń mechanicznych profesjonalna regeneracja gniazd metodą mikronapawania laserowego przywraca pełną sprawność formy za zaledwie 30 do 70 procent kosztów budowy nowej matrycy. Kwestie te na etapie przygotowywania projektu weryfikuje współpracujący producent form wtryskowych, z którym inwestor uzgadnia ostateczny kształt i wytrzymałość bloku formującego. Odpowiednią dbałość o optymalizację powierzonego oprzyrządowania podczas długotrwałej seryjnej produkcji komponentów termoplastycznych zapewnia z kolei marka YETICO, utrzymując płynność dostaw i ciągłość pracy na liniach montażowych swoich rynkowych partnerów.
Strategiczna inwestycja w mocno dopracowane oprzyrządowanie produkcyjne zwraca się poprzez wyższą wydajność każdej pojedynczej godziny pracy maszyny. Opłacalna, bezawaryjna seria to zawsze wynik świadomego kompromisu między twardością użytej stali, bezproblemowym dostępem do szybkiego serwisu oraz maksymalną stabilnością procesu chłodzenia wyprasek. Skrupulatna weryfikacja koncepcji detalu pod kątem technologicznych ograniczeń przetwórstwa zapobiega późniejszym, nawracającym stratom cennego surowca i energii elektrycznej. Otwarta współpraca inżynieryjna nawiązana na wczesnym etapie budowy matrycy gwarantuje stabilne dostawy wysoce powtarzalnych elementów dla najbardziej wymagających gałęzi nowoczesnego przemysłu.
Kategorie artykułów
Polecane artykuły
Czym różni się producent systemów dachowych od wytwórcy pojedynczego pokrycia
W inwestycjach B2B zakup samego pokrycia dachowego często pozostawia inwestora z problemem dopasowania warstw izolacyjnych. Producent pojedynczego materiału nie odpowiada za kompatybilność całego układu, co zwiększa ryzyko nieszczelności i skrócenia trwałości dachu. Dostawca kompletnych systemów dac

Rola e-commerce pudełek w budowaniu doświadczenia zakupowego klientów
W e-commerce pudełka odgrywają kluczową rolę w doświadczeniu zakupowym klientów. Centrum Zaopatrzenia Anny Bartniczak zajmuje się produkcją i sprzedażą pudełek e-commerce, magnetycznych oraz fasonowych, które charakteryzują się funkcjonalnością. Odpowiednie opakowanie ma znaczący wpływ na postrzegan